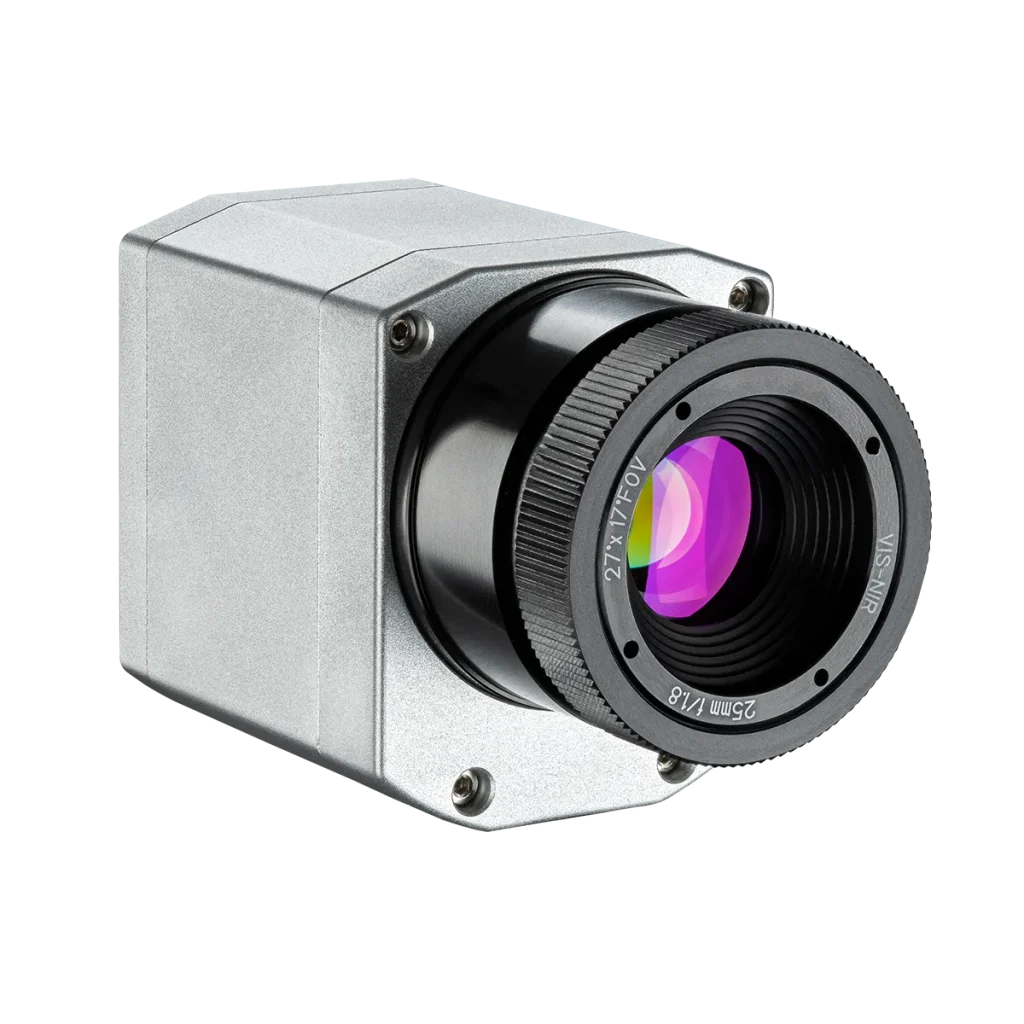
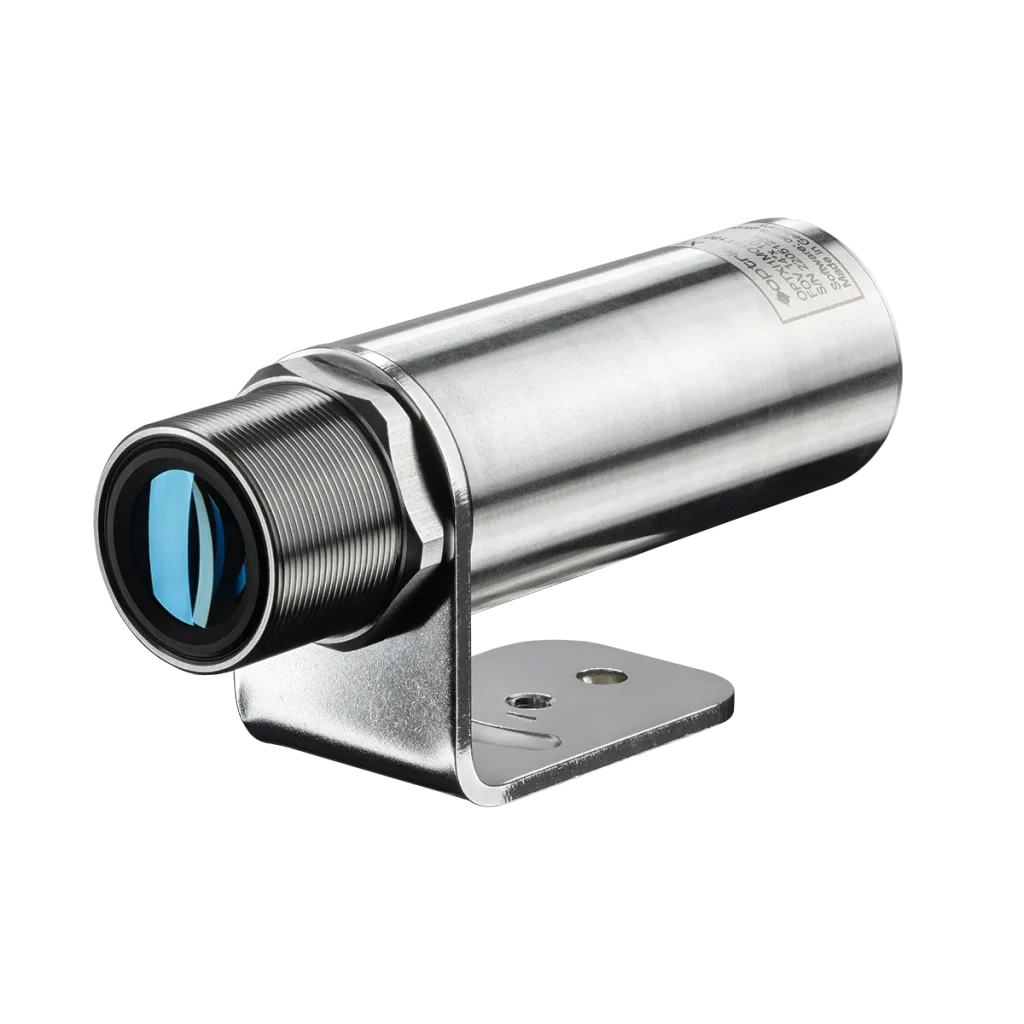
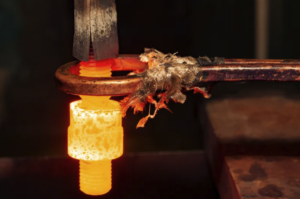
在金屬熔煉鑄造、鋼材鍛造與焊接等高溫熱加工中,「溫度」是決定金屬微觀結晶組織、機械強度與成品良率的核心變數。然而,許多金屬廠至今仍面臨測溫準確度不足與維護成本過高的雙重挑戰。
傳統接觸式測溫的缺點與限制
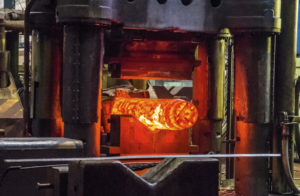
傳統金屬製程多依賴「浸入式熱電偶」進行測量。然而,在高溫、強腐蝕與劇烈機械磨損的環境下,防護套管極易熔毀或劣化,導致熱電偶需頻繁更換,每年產生高昂的耗材費用。此外,傳統方式僅能取得「單點」數據,無法精準捕捉金屬流動或高溫坯料在成型過程中的整體熱分佈;若熔融金屬在澆鑄過程中低於臨界溫度,將引發充型不全、縮孔等嚴重瑕疵,造成能源與材料的雙重浪費。
為何金屬測溫必須選擇「短波長(Short-Wavelength)」?
使用一般長波紅外線攝影機量測高溫液態金屬時,常因金屬表面高反射率與放射率變動而產生巨大誤差。短波紅外線(如 0.8–1.1 µm 波段)則具備兩大物理優勢:
- 金屬放射率更高: 在短波段下,高溫金屬的放射率顯著提升且相對穩定,大幅降低反射雜訊干擾。
- 對溫度變化極度敏感: 根據普朗克輻射定律,短波段的紅外能量隨溫度升高的成長幅度遠高於長波段,能提供更高的量測精確度。
全方位自動化熱監控與經濟效益
透過 Optris PI 1M 或 Xi 1M 等短波熱影像儀,系統可自動追蹤視場內的最高溫點與熱邊界,即時傳輸數據至 PLC 自動化控制器,精準掌控澆鑄或鍛造的中止時機。機體更可搭配水冷防護套(CoolingJacket),在高達 315°C 的高溫與高粉塵環境下穩定運行。